


金鉱滓浸出プラント――高効率な金回収設備と環境配慮型プロセス――専門的な鉱滓処理ソリューション
金尾鉱浸出プラント――高効率な金回収設備と環境配慮型プロセス――専門的な尾鉱処理ソリューション
金尾鉱貯蔵場は、多くの鉱山所有者にとって「厄介な存在」です。数十万トン、あるいは100万トン以上も積み上げられており、当時のプロセスでは回収率が低く、尾鉱の品位は現在の尾鉱排出基準を明らかに上回っているため、一見すると眠っている資産のように見えます。しかし、実際に再選別に取り掛かろうとすると、投資が無駄になるのではないかと懸念されます――万が一、金が回収不可能な形で存在している場合、浸出プラントを建設したことで、かえって損失の重荷が増えることになるからです。尾鉱の再選別の鍵は、決してまず設備を購入することではなく、まず一つの問いに答えることにあります。すなわち、「この尾鉱に含まれる金は、果たして経済的に回収できるのか?」ということです。本稿では、尾鉱再選鉱の価値判断から話を始め、浸出プラントにおける高効率な金回収設備、環境配慮型プロセス、そして実用化への道筋を明確に解説する。
一、尾鉱の再選別:まず価値を判断し、それから設備について考える
金尾鉱に再選鉱の価値があるかどうかは、以下の4つの要因によって決まる:
第一に、尾鉱の品位と金属含有量です。 当時の選鉱プロセスの回収率が低かった場合(初期の重選別や簡易浮選で残された尾鉱など)、尾鉱の品位は現在の排出基準を明らかに上回っており、金属量も相当量あることが多い。逆に、元のプロセスの回収率がすでに高く、尾鉱の品位が経済的な下限に近い場合は、再選鉱の余地は限られている。
第二に、金の存在形態である。これは決定的な要因である。尾鉱中の金は、主に3つの形態で存在し得る。第一に、当初の選鉱工程で解離されなかった遊離金であり、重選または再粉砕後の浮選/シアン化処理によって回収可能である。第二に、硫化物や脈石に包埋された金であり、これを回収するには微粉砕や前処理によって包埋を解除する必要がある;第三に、すでに流失してしまった微細粒の金であり、回収の難易度が高く、コストもかかる。存在形態は、サンプリングによる分析および工程鉱物学的分析を通じて確定しなければならない。
第三に、再選鉱プロセスの実現可能性である。尾鉱は「すでに一度粉砕され、一度選鉱された」原料であり、粒度は通常細かく、泥化度も高い可能性があり、原生鉱石とは選鉱挙動が異なる。これに対応した再選鉱試験を行う必要がある。具体的には、重選試験(遊離粗粒金の回収)、浮選試験(金含有硫化物の回収)、シアン化物浸出試験(遊離微細粒金の回収)、および複合プロセスの比較試験を行い、データに基づいてどのルートが回収率と経済性の両面で最適かを判断する。
第四に、環境保護とコンプライアンス上の制約である。尾鉱ダムの再選鉱には、尾鉱の再採掘、二次排出、尾鉱水の処理が伴うため、環境許可手続き、尾鉱の乾式排出、シアン化物管理などを同時に設計しなければならない。環境保護は「金銭的負担」ではなく、プロジェクトが実現できるかどうかの前提条件である。
GoldProcessingPlantの取り組みは以下の通りです。まず既存の尾鉱から試料を採取して分析を行い、回収価値のある金が確認された場合は、専用の再選別または技術改良プロセスを設計します。診断の結果、経済的価値がないと確認された場合は、その旨を正直に伝え、設備を盲目的に売り込むことはしません。
二、金尾鉱浸出プラントの主流プロセスルート
尾鉱の再選別におけるプロセスの選択は、尾鉱の性質と金の存在状態によって決まります。一般的なプロセスには以下の4つがあります:
ルート1:重選による再選別。 尾鉱中に粗粒の遊離金が残留している場合(初期の重選で回収が不十分だった場合、シュートやシェーカーの尾鉱)に適している。遠心選鉱機、跳汰機、シェーカーを組み合わせて回収を行う。プロセスが単純で、投資額が低く、薬剤コストもかからないため、尾鉱再選の「第一の選別工程」となる。重選精鉱は直接製錬するか、外部に販売することができる。
ルート2:浮選による再選別。 尾鉱中の金が硫化物中に存在する場合、または尾鉱の硫黄含有量が高く浮選が可能な場合に適しています。浮選により金を含む硫化物を濃縮し、得られた金精鉱を製錬またはシアン化処理に送ります。尾鉱の粒度は細かいため、浮選前に再粉砕や脱泥が必要となる場合があり、薬剤の配合は状況に応じて調整する必要があります。
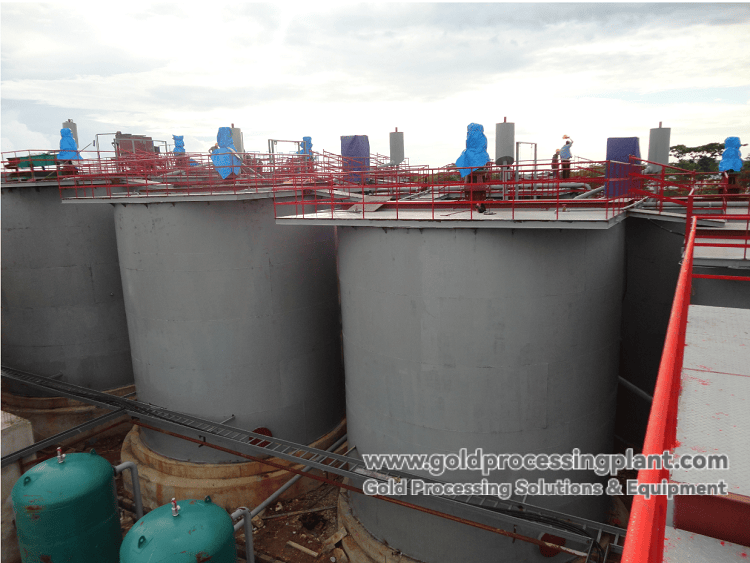
ルート3:全泥シアン化浸出(CIL/CIP)。尾鉱中の金が主に遊離状態で存在し、銅・ヒ素・アンチモン・炭素などの干渉元素を含まず、粒度が浸出要件を満たしている場合に適している。これは「浸出プラント」の中核となるプロセスである:尾鉱の再採掘・スラリー調整→濃縮→浸出・吸着→脱吸着・電解→溶融。尾鉱の粒度が細かいことはむしろ浸出動力学に有利であるが、泥化が著しい場合は、濃縮・洗浄およびスラリーのレオロジー制御を強化する必要がある。
プロセス4:複合プロセス。 重選でまず遊離の粗粒金を回収し、浮選またはシアン化法で微粒金および金含有硫化物を回収する方法は、尾鉱の再選鉱において最も一般的な高回収率の組み合わせである。複合プロセスの工程配置(重選をどの段階に配置するか、浮選尾鉱を再粉砕・再浸出するか否か)が全体的な回収率を決定するため、試験を通じて経済性を検証する必要がある。
特殊な状況: 尾鉱にヒ素や炭素が含まれており、通常の浸出率が低い場合は、前処理工程(独自薬剤による前処理、酸化など)を追加する必要がある。尾鉱の品位が低く、堆積量が膨大で、地形条件が許す場合は、堆積浸出またはペレット化堆積浸出の実現可能性を評価できるが、浸透性と浸出率を検証するためにカラム浸出試験が必要となる。
三、浸出プラントにおける高効率金回収設備の構成
金尾鉱浸出プラントの中核設備は、プロセスフローに従って配置される:
尾鉱の回収とスラリー調整: 尾鉱回収設備(ショベルカー/水力回収)、スラリー調整槽、異物除去スクリーン、スラリーポンプ。回収された尾鉱には通常、異物や固まりが含まれているため、スラリー調整および異物除去工程は省略できない。
重選設備: 遠心選鉱機、跳汰機、6-Sシェーカー/多層シェーカー、スパイラルチャネル、砂ポンプ。
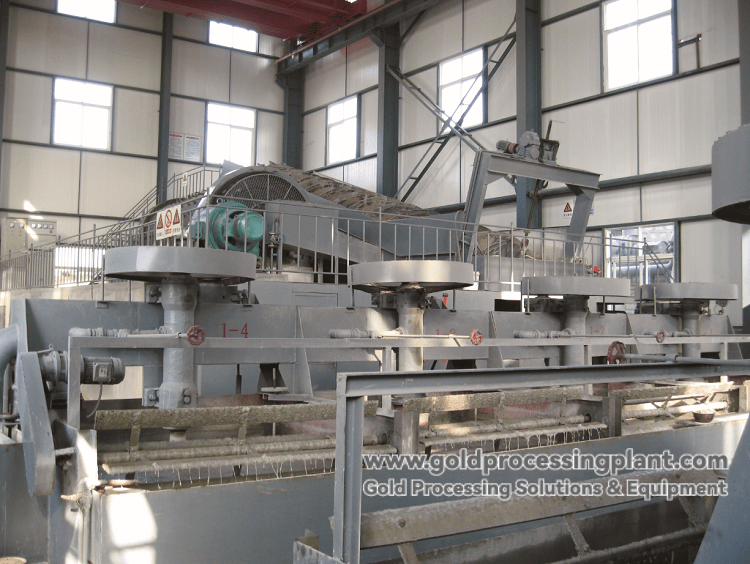
浮選設備:SF型、XCF/KYF型、BF型、JJF型浮選機を組み合わせて、粗選、掃選、精選ユニットを構成。必要に応じて再粉砕設備を併設。
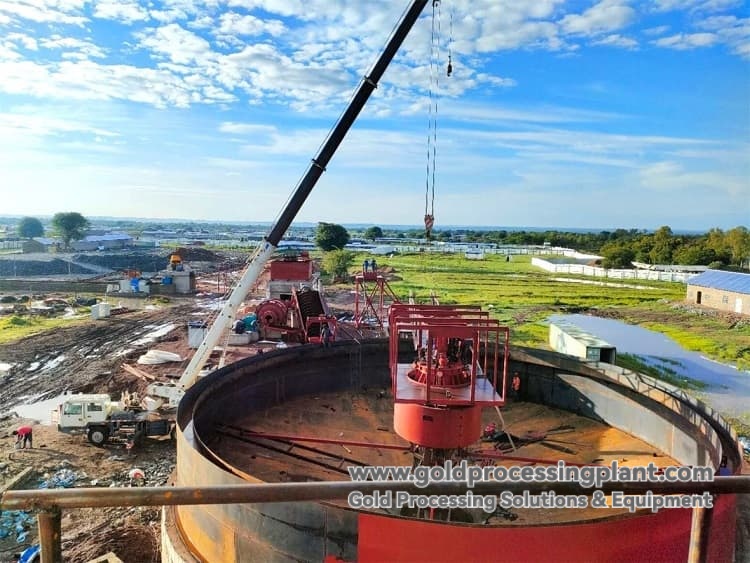
浸出・吸着設備(CIL/CIP): 浸出槽(撹拌・通気機能付き)、二重インペラ式高効率炭浸槽、活性炭吸着システム、炭分離スクリーン、炭回収装置、炭回収ポンプ;スラリー化された尾鉱の撹拌方式および底面固着防止設計は、状況に応じて適切に構成する必要がある。
脱着・電解および精錬:常温常圧または高温高圧の脱着カラム、電解槽、金精錬炉。スキッド式ユニットとして統合可能。
濃縮・脱水:高効率濃縮機(凝集剤添加装置付き)、プレート&フレーム式フィルタープレス(尾鉱の乾式排出)、脱水スクリーン。
補助システム:スラリーポンプ、清水ポンプ、循環水システム、薬剤調製システム、配電・制御システム。海外プロジェクトではディーゼル発電機セットを統合可能。
GoldProcessingPlantは山東省と江西省に2つの自社製造拠点を有しており、上記の主要設備は自社製造しています。プロセスエンジニアと機械エンジニアが同一チームで連携し、設備はプロセス図面に基づいて製造されるため、インターフェースの整合性と生産能力の最適化が図られています。尾鉱の粒度が細かく、泥化が著しいという特性に対応し、浸出槽の撹拌構造、濃縮機の選定、およびフィルタープレスの構成について、状況に応じた最適化を行うことが可能です。
4. 環境保護プロセス:尾鉱処理は金だけの採算で考えてはならない
尾鉱再選プロジェクトにおける環境配慮設計は、金回収プロセスと同様に重要です:
尾鉱の乾式排出。再選別後の尾鉱は、濃縮・フィルタープレス処理を経てフィルターケーキとして乾式排出され、尾鉱ダムの占用面積と決壊リスクを低減するとともに、濾液は回収・再利用されます。これは現在の尾鉱処理における主流の方向性であり、環境保護審査の重点項目でもあります。
尾鉱水とシアン化物の管理。シアン化浸出システムの貴液および尾鉱水は閉回路循環とし、シアン含有廃水は規定に従って処理(アルカリ塩素化法、過酸化水素法など)し、基準を満たした後、再利用または排出する。薬剤の貯蔵、搬送、および緊急用貯留池は規定に従って設置する。
粉塵および騒音の抑制。破砕、選別、搬送の各工程に集塵設備を設置し、高騒音設備には消音・防振措置を講じる。
尾鉱ダムの回収作業の安全性。 尾鉱の回収にあたっては、ダム本体の安定性と回収順序を評価し、尾鉱ダムの構造を損なわないようにする。回収計画は、環境保護および安全に関する手続きと並行して推進すべきである。
資源化の方向性。一部の尾鉱については、金抽出後に建材原料や充填材などとしての資源化利用の可能性を評価し、最終的な堆積量を削減する。
環境保護技術は付加的な要素ではなく、尾鉱再選別プロジェクトが承認を得られるか、長期にわたり安定して稼働できるかの前提条件である。計画設計段階において、乾式排出、水処理、回収の安全性を一体として考慮し、操業開始後に後付けで対応してはならない。
五、実施経路とプロジェクト期間
金尾鉱再選プロジェクトの推進プロセス:
第一段階:尾鉱のサンプリングと価値診断。尾鉱ダムの各区域および各深度からサンプルを採取し、品位分析、金の相分析および粒度分析を行い、再選鉱の実現可能性を判断する。
第二段階:再選試験とプロセス検証。重選、浮選、シアン化浸出およびこれらを組み合わせたプロセスの比較試験を実施し、回収率、薬剤の単位消費量、製品指標を確定する。報告書には、設備選定リストと予備予算を添付する。
第三段階:プロセス設計と施工図面。プロセスフロー図、設備構成リスト、工場敷地平面配置図、設備基礎図、土木条件図を作成し、同時に環境保護プロセス設計を完了する。
第4段階:設備の製造と出荷。中核設備の製造、副資材の統括、出荷前品質検査を実施する。海外プロジェクトについては、船便を事前に計画し、通関のための余裕期間を確保する。
第五段階:据付指導および連動試運転。エンジニアを派遣し、設備の据付、配管接続、電気設備の設置を指導するとともに、単機試運転および原料を用いた連動試運転を主導し、浸出パラメータと薬剤投与計画を最適化して、規格に適合した金または金精鉱が生産されるまで支援し、顧客チームへのトレーニングを実施する。
プロジェクト期間の目安: 尾鉱再選プロジェクトは、プロセス設計の開始から生産開始まで約8~15ヶ月を要しますが、これは尾鉱処理規模、プロセスの複雑さ、および環境許認可手続きの進捗状況によって異なります。尾鉱の回収および環境対策工事は工期のクリティカルパスとなる可能性があるため、事前の計画策定をお勧めします。
GoldProcessingPlantはパッケージ契約を強制しません:尾鉱のサンプリング・分析および再選別試験のみ、プロセス設計または施工図面の購入のみ、設備の調達のみ、エンジニアによる現場試運転のみ、あるいはEPCによるターンキー方式での一括請負など、柔軟に対応可能です。初期試験費および設計費は、後日締結される設備契約またはEPC契約において全額相殺可能です。
六、品質保証:まず価値を判断し、その後で指標を約束する
尾鉱の再選鉱における回収率は、尾鉱の品位、金の存在状態、粒度組成、泥化の程度、伴生元素など、多岐にわたる要因の影響を受けます。尾鉱貯留池や地域によって、指標に顕著な差異が生じる可能性があります。GoldProcessingPlantは、試験データから乖離した絶対的な数値を約束するのではなく、以下のことをお約束します:まずサンプリング・分析および再選鉱試験を行い、データに基づいて実現可能性を判断し、回収価値がある場合にのみプロセスを設計し、設備を調達します。診断の結果、経済的価値がないと確認された場合は、その旨を正直にお伝えし、無理な販売はいたしません。試運転の目標を契約書に明記し、同一鉱源・同一操作条件に基づき合理的な検収基準を定めます。品質保証期間は12ヶ月で、期間内の設備の品質問題については無償で部品を交換し、期間満了後も長期にわたり部品を供給するとともに、プロセスの最適化に関する提案を行います。
当社のプロジェクトは、アフリカ、南米、中央アジア、東南アジアなど、世界の主要な金鉱産地に及んでおり、処理規模は1日あたり30~5,000トンで、岩金、砂金、難処理鉱石、および尾鉱の再選別を網羅しています。尾鉱は廃棄物ではなく、単に置き場所を間違えた資源に過ぎません――ただし、その前提として、まず判断してから行動に移すことが必要です。
金尾鉱浸出プラントにおいて、お客様が選ぶのは単なる浸出設備一式ではなく、まず尾鉱の選鉱に価値があるかどうかを明確に算出し、そのデータに基づいて金回収および環境対策のソリューションを設計するチームです。GoldProcessingPlant――まず鉱石を理解し、その上で設備を組み合わせます。